コスト重視の3DプリンターとStratasysは何が違う?
2026年10月09日
近年、3Dプリンターは製品の選択肢が増え、価格帯も大きく広がっています。
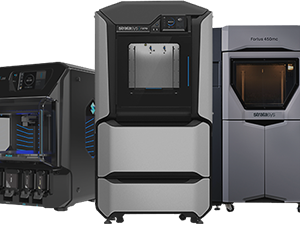
中でも、試作や治具、最終部品の製作など、業務用途で使用する工業用3Dプリンターの代表的なメーカーの一つがStratasysです。
一方で、導入コストを抑えた工業用3Dプリンターも増えており、なぜそのような価格差が生じるのか疑問に思われるかもしれません。
その違いは、カタログの数値だけでは見えにくい造形の安定性や材料の物性、後処理の手間などに現れることがあります。
本記事では、コストを重視した工業用3DプリンターとStratasysの違いについて、実際の選定時に確認したいポイントをもとに解説いたします。
カタログ上の「精度」を見れば比較できる?
3Dプリンターの精度を比較する際、「寸法公差±0.1mm」などの数値は分かりやすい指標です。
しかし、カタログ上の数値だけで、実際の造形品質を単純に比較することはできません。
カタログに記載されている「寸法公差」などの精度情報は、メーカーが定めた一定の条件や試験方法で得られた数値です。
実際の造形結果は、使用する材料や造形方向、造形物の大きさ・形状、積層ピッチ、造形中の温度環境など、さまざまな条件によって変化します。
そのため、例えば「A社は±0.1mm、B社は±0.2mmだからA社の方が高精度」とは一概には言えません。
また反対に、カタログ上ではわずかな差に見えても、実際に大型部品や複雑な形状を造形すると、その差が大きく現れる場合もあります。
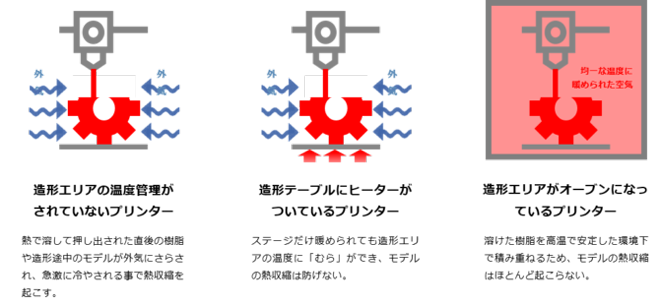
特にFDM方式では、樹脂を加熱して積層するため、造形中の温度管理が重要です。
樹脂は冷えると収縮する性質があるため、造形中に温度が下がることで、反りや変形、寸法のずれにつながることがあります。
StratasysのFDM方式では、造形エリア全体の温度を管理するヒートチャンバー機構を採用しています。
造形中の温度環境を安定させることで、材料の急激な温度変化や部位ごとの温度差を抑え、熱収縮による反りや変形を抑制します。
造形サンプルを見れば、実際の精度が判断できる?
3Dプリンターの性能を確認するうえで、実際の造形サンプルを見ることは非常に重要です。
ただし、メーカーが用意したサンプルの見た目だけで、実際の造形精度を判断するのは注意が必要です。
展示されているサンプルには、その3Dプリンターが得意とする形状が選ばれていたり、造形方向や条件が最適化されていたりすることがあります。
また、造形後に研磨や表面処理などの後加工が施されている場合、プリンターから出力された直後の状態とは仕上がりが異なります。
さらに、完成したサンプルだけを見ても、その品質の造形物をどの程度安定して作れるかまでは分かりません。
複数回の造形のうち最も良い1点だけが提示されている場合、その装置の造形成功率や安定性を判断することはできません。
そのため、3Dプリンターを比較する際には、実際に自社で造形したい3Dデータを使ってサンプル造形を行うことをおすすめします。
さらに、表面処理や研磨などを施した完成品だけでなく、造形直後の状態を確認することが重要です。
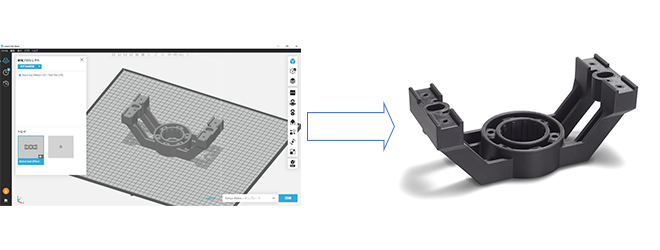
StratasysのFDM方式では、ヒートチャンバーによって造形エリア全体の温度を管理し、熱収縮による反りや変形を抑えながら造形します。
こうした仕組みによって、カタログ上の数値だけではなく、実際の造形物でも安定した品質を得やすいことが特長です。
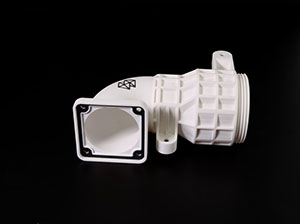
弊社では、お客様の3Dデータを使用した無料お試しサンプル造形を実施しています。サンプルは後加工を施していない状態でお渡ししています。
Stratasysのリアルな造形品質や仕上がりを見たうえで、導入をご検討いただけます。
使える材料が同じなら出来上がるものも同じ?
3Dプリンターの対応材料を見ると、「ABS対応」「ナイロン対応」など、異なる機種でも同じ樹脂名がよく見られると思います。
しかし、同じ種類の樹脂に対応しているからといって、出来上がる造形物の性能まで同じとは限りません。
例えば、「ABS」や「ナイロン」といっても、材料によって添加剤や強化材の有無・含有量などが異なります。
また、フィラメントの状態や吸湿状態、造形温度、チャンバー内の温度、積層方向といった造形条件によっても、完成した部品の強度や剛性などの物性は変化します。
特にFDM方式では、樹脂を一層ずつ積み重ねて造形するため、同じ材料でも積層する方向によって機械特性が異なる、「異方性」があります。
そのため、対応材料の一覧に同じ材料名が記載されているだけでは、実際に必要な性能を満たせるかどうかまでは判断できません。
材料を比較する際には、樹脂の名称だけではなく、実際に造形した部品がどの程度の引張強度や曲げ強度、耐熱性などを持つのか、物性データまで確認することが重要です。
Stratasysでは、ABS系材料でも「ABS-M30」のように3Dプリンターでの使用を前提とした材料グレードを用意しています。
さらに各材料のデータシートでは、引張特性や曲げ特性などに加えて、XZ方向・ZX方向など積層方向ごとの物性値も公開されています。
StratasysのFDM 3Dプリンターで使用できる材料一覧
大型3Dプリンターは「最大造形サイズ」を確認すれば問題ない?
大型3Dプリンターを比較する際、最大造形サイズは重要な指標です。
しかし、「造形エリアに収まること」は、「そのサイズの造形物を安定して造形できること」とは一概には言えません。
大型造形では、造形物が大きくなるほど造形時間が長くなり、部位ごとの温度差も生じやすくなります。
特にFDM方式では、樹脂が冷える過程で収縮するため、温度差が大きいと反りや変形につながることがあります。
また、造形エリアが高さ方向に長い機種では、造形が進むにつれて形状が不安定になる恐れがある点にも注意が必要です。
大型部品は一度の造形に多くの時間と材料を使用します。数十時間かけて造形した後半で失敗すれば、それまでに使用した材料と時間も無駄になってしまいます。
そのため、最大造形サイズのXYZ寸法や造形容積だけでなく、大型部品を長時間、安定して造形できる仕組みがあるかまで確認することが重要です。
StratasysのFDM方式では、ヒートチャンバーによって造形エリア内の温度を管理し、造形物の部位ごとの温度差を抑えることで、熱収縮による反りや変形を抑制します。
また、材料ごとに造形条件を最適化したプロファイルが用意されており、温度や吐出条件を適切に制御しながら安定した造形を行えるよう設計されています。
大型機種では、造形エリアの「大きさ」だけでなく「形」にも注目する必要があります。
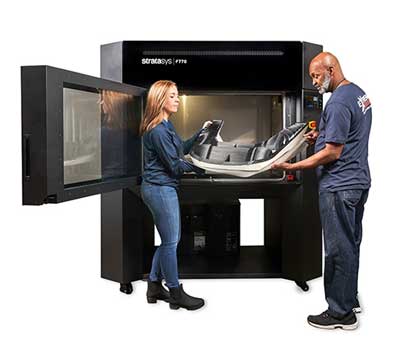
例えばStratasys F770はX方向に1,000mmの造形領域を持ち、高さ方向にかかる重さや温度変化による歪み・崩れを抑制します。
長い治具や部品を分割せずに造形するのに適した機種です。
同じデータなら、毎回同じ品質で造形できる?
3Dプリンターでは、同じ3Dデータを元に造形する場合は、造形を繰り返しても毎回同じものができるように思えます。
しかし業務用途では、高い精度で造形できることと、同じ品質を繰り返し得られることは分けて考える必要があります。
繰り返し造形した際の品質には、造形中の温度環境や装置の駆動精度、材料の状態、ノズルや内部機構のコンディション、メンテナンス状態など、さまざまな要因が影響します。
サンプル造形で一度要求品質を満たせたとしても、継続して同じ結果が得られるとは限りません。
例えば、製造現場で使用する治具を3Dプリンターで製作する場合、最初に作った治具と、半年後に同じデータから作った交換用治具で寸法や形状が大きく異なれば、そのまま置き換えて使用することができません。
試作だけでなく、治具や交換部品、最終部品として継続的に活用するのであれば、同じデータから同等の品質を繰り返し得られる「再現性」が重要です。
Stratasysでは、造形エリアの温度を安定させる温度制御に加え、繰り返し造形を想定した連続印刷テストなどを行い、安定した造形品質を追求しています。
また、対応機種では、ノズル周辺の汚れや樹脂の付着を抑えるクリーニング機構や、樹脂を押し出して材料経路を整えるパージ機能なども備えています。
こうした仕組みにより、装置の状態を一定に保ちやすくし、一度だけ高品質に造形するのではなく、必要なときに同じ品質を繰り返し得やすいことがStratasysの特長です。
造形時間の差だけを把握しておけば問題ない?
3Dプリンターを比較する際、造形速度や1個あたりの造形時間を気にされる方は多いと思います。
しかし、実際の業務で重要なのは「造形が終わるまでの時間」ではなく、「使える状態になるまでにかかる時間と手間」です。
カタログ上の造形時間が短くても、途中で造形に失敗し、何度もやり直す必要があれば、実際に完成品を得るまでの時間は長くなります。
また、3Dプリンターの方式によっては、造形後にサポート材の除去や洗浄、表面の研磨などの後処理が必要になります。
サポートをニッパーなどで一つずつ取り除いたり、残った跡やバリを削ったりする場合、その作業は人の手で行わなければなりません。
特に複雑な形状やサポートが多く付く部品では、造形そのものは短時間で終わっても、その後の仕上げに多くの工数がかかることがあります。
そのため、3Dプリンターを比較する際には、造形時間だけでなく、後処理を含めた完成までの総時間と作業工数まで確認することが重要です。
Stratasysでは、こうした造形後の作業負担を減らす仕組みも用意されています。
例えばF770では可溶性のサポート材を使用でき、サポート部分を専用の溶液で除去できます。
手作業でサポートを細かく取り除く必要を減らせるため、複雑な形状でも後処理の負担を抑えやすくなります。
PolyJet方式でも、対応するサポート材を水や専用の処理方法で除去できるため、サポート除去にかかる手作業を減らすことができます。

本体価格が安ければ、3Dプリンターの運用コストも安い?
3Dプリンターの導入を検討する際、コストを重視し、本体価格を抑えた機種を選定することはおすすめできません。
なぜなら、本体価格が安くても、実際の運用コストまで低いとは限らないためです。
治具や部品を3Dプリンターで造形することで、本来は製作コストやリードタイムの削減が期待できます。
一方、本体価格だけで機種を選んでしまうと、導入後の条件調整や再造形、後処理などに想定以上の時間や費用がかかる可能性があります。
特に、造形が安定せず何度も条件調整や造形しなおしが必要になったり、造形後の仕上げに多くの人手がかかったりする場合、その負担は日々の運用の中で積み重なっていきます。
例えば、同じ部品を10個作る際に、10回の造形で10個完成する場合と、途中の失敗や品質不良による再造形を繰り返して10個完成する場合では、必要な材料・稼働時間・作業工数が大きく異なります。
大型部品では一度の造形に使う材料や時間も大きくなるため、途中で失敗した場合の影響も小さくありません。
そのため、3Dプリンターのコストを比較する際には、「いくらで購入できるか」だけでなく、「導入後にどれだけ人の手をかけず、安定して必要な部品を作り続けられるか」まで含めて考えることが重要です。
Stratasysは、繰り返し造形した際の品質を安定させるための温度制御や装置設計に加え、FDMの可溶性サポートなど、造形後の作業負担を減らす仕組みも備えています。
また、大型機では大きな部品を一体造形できるため、分割造形した部品の位置合わせや接着、仕上げといった工程を減らせる場合もあります。
こうした特徴は、本体価格の差としては見えにくいものの、再造形や調整、後処理、組立といった運用工数を抑える要素になります。
まとめ
3Dプリンターは、本体価格やカタログ上のスペックだけでは実際の使いやすさや造形品質まで判断できません。
精度の安定性や材料特性、大型造形への対応、繰り返し造形した際の品質、後処理の工数など、実際の運用で差が現れるポイントまで含めて比較することが重要です。
弊社のショールームでは、Stratasysの3Dプリンターや実際の造形サンプルをご覧いただけます。
3Dプリンター ショールームのご案内また、お客様の3Dデータを使って仕上がりを確認できる無料お試しサンプル造形も実施しています。
カタログだけでは分からないStratasysの性能を、ぜひ実機・実物でお確かめください。
この記事の監修者
日々お客様からいただく生の声を糧に、「今、本当に求められている情報」をWebサイトやWebセミナーで精力的に発信している。